冲压件缩痕调模解决之道:工艺与细节解析
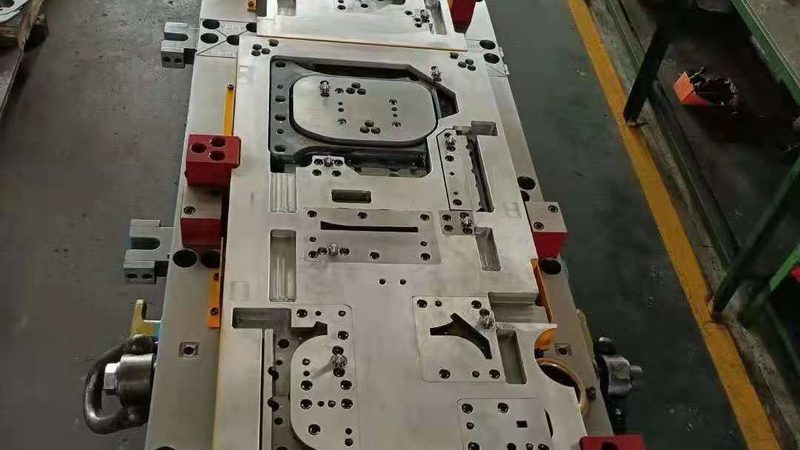
冲压件缩痕调模解决之道:工艺与细节解析
一、缩痕成因探析
在冲压件生产过程中,缩痕是一种常见的缺陷,它不仅影响产品的外观,还可能影响产品的性能。缩痕的形成通常与以下几个因素有关:
1. 材料收缩:不同材料的收缩率不同,如果材料收缩不均匀,容易在冲压过程中产生缩痕。 2. 模具设计:模具的设计不合理,如型腔深度不足、型芯与材料接触面积过大等,都可能导致缩痕的产生。 3. 冲压工艺:冲压速度、压力、润滑条件等工艺参数的设置不当,也会导致缩痕的产生。
二、调模策略
针对缩痕的成因,我们可以采取以下调模策略:
1. 优化材料:选择收缩率相近的材料,或者对材料进行预处理,如热处理,以减少材料收缩对冲压件的影响。 2. 改进模具设计:根据材料特性和冲压工艺,调整型腔深度、型芯与材料接触面积等参数,使模具设计更合理。 3. 调整冲压工艺:优化冲压速度、压力、润滑条件等工艺参数,减少缩痕的产生。
三、具体调模方法
1. 调整型腔深度:如果缩痕出现在型腔底部,可以适当增加型腔深度,以减少材料在冲压过程中的压缩。 2. 调整型芯与材料接触面积:适当减小型芯与材料接触面积,以减少材料在冲压过程中的压缩。 3. 优化润滑条件:选择合适的润滑剂,改善润滑条件,减少材料与模具之间的摩擦,降低缩痕的产生。
四、注意事项
1. 调模过程中,要密切关注冲压件的质量变化,及时调整工艺参数。 2. 调模后,要对冲压件进行试模,确保调模效果。 3. 调模过程中,要注意模具的磨损情况,及时更换磨损严重的模具零件。
通过以上方法,可以有效解决冲压件缩痕问题,提高冲压件质量。在实际生产过程中,要根据具体情况进行调整,以达到最佳效果。
本文由 湖南卡贸思贸易有限公司 整理发布。