吹塑模具易损部位处理,如何提升使用寿命?**
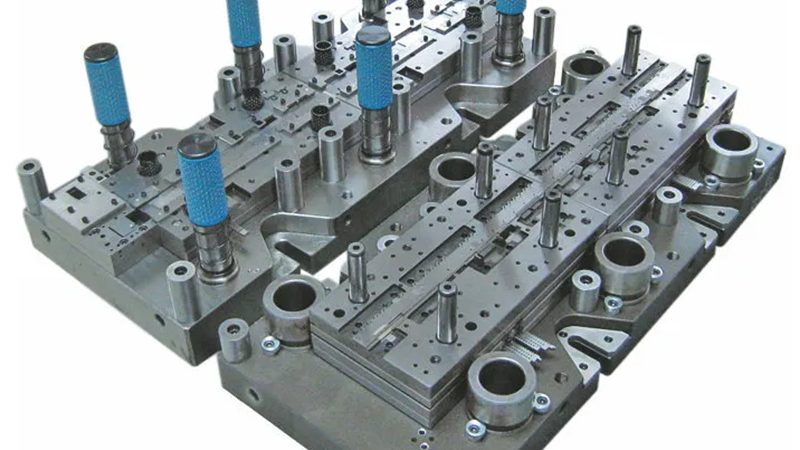
**吹塑模具易损部位处理,如何提升使用寿命?**
**一、吹塑模具易损部位识别**
在吹塑模具的生产和使用过程中,易损部位主要集中在以下几个方面:
1. **浇口区域**:浇口是塑料熔体进入模具型腔的通道,由于熔体在浇口处流动速度较快,容易产生剪切应力,导致浇口区域磨损严重。 2. **冷却水道**:冷却水道是模具散热的重要部分,长期使用后,由于水垢、锈蚀等原因,水道可能会堵塞,影响模具冷却效果。 3. **型腔表面**:型腔表面是塑料成型的关键部位,长期接触高温塑料,容易产生磨损、粘附等问题。 4. **顶杆和顶出机构**:顶杆和顶出机构用于将塑件从模具中顶出,长期使用后,可能会出现磨损、断裂等问题。
**二、吹塑模具易损部位处理方法**
针对上述易损部位,可以采取以下处理方法:
1. **浇口区域**: - **材料选择**:选用耐磨性好的材料,如H13、S136等。 - **结构设计**:优化浇口设计,减少剪切应力,提高耐磨性。 - **表面处理**:采用镀硬铬、氮化等表面处理技术,提高耐磨性。
2. **冷却水道**: - **定期清理**:定期清理水道,防止水垢、锈蚀等影响冷却效果。 - **优化设计**:优化水道设计,提高散热效率,降低水道堵塞的风险。
3. **型腔表面**: - **材料选择**:选用耐磨性好的材料,如H13、S136等。 - **表面处理**:采用镀硬铬、氮化等表面处理技术,提高耐磨性。 - **润滑**:在型腔表面涂抹润滑剂,减少塑料与型腔表面的摩擦。
4. **顶杆和顶出机构**: - **材料选择**:选用耐磨性好的材料,如H13、S136等。 - **表面处理**:采用镀硬铬、氮化等表面处理技术,提高耐磨性。 - **定期检查**:定期检查顶杆和顶出机构,发现磨损、断裂等问题及时更换。
**三、吹塑模具易损部位处理注意事项**
1. **材料选择**:根据模具的使用环境和要求,选择合适的材料,确保模具的耐磨性、耐热性等性能。 2. **设计优化**:优化模具结构设计,减少易损部位的磨损风险。 3. **表面处理**:采用合适的表面处理技术,提高模具的耐磨性、耐热性等性能。 4. **定期维护**:定期检查模具的易损部位,及时处理磨损、断裂等问题,延长模具的使用寿命。
通过以上处理方法,可以有效提升吹塑模具易损部位的使用寿命,降低模具的维修成本,提高生产效率。